


ความรู้เบื้องต้นเกี่ยวกับการวางท่อ
ท่อเหล็กเชื่อมครอบคลุมกระบวนการผลิต ERW, EFW, LSAW และ SSAW โดยใช้คาร์บอน โลหะผสม และสแตนเลส โดยมีมาตรฐานสอดคล้องกับ API 5L, ASTM และ ASME
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 และสำหรับบริการกรด มาตรฐาน ASTM A53B ASTM A252 เกรด 3 สำหรับเสาเข็มท่อ ASTM A672 B60, C65 สำหรับบริการแรงดันสูง
ความรู้เบื้องต้นเกี่ยวกับการวางท่อ
ท่อท่อเหล็ก API 5L มีไว้สำหรับท่อส่งน้ำมันและก๊าซในอุตสาหกรรมน้ำมันและก๊าซที่พัฒนาขึ้นสำหรับสภาพแวดล้อมการทำงานที่แตกต่างกัน วัสดุท่อท่อโดยทั่วไปเป็นเหล็กกล้าคาร์บอนและตรงตามข้อกำหนด API SPEC 5L ใช้ในอุตสาหกรรมปิโตรเลียมและก๊าซธรรมชาติ ตรงตามข้อกำหนดการขนส่งของอุตสาหกรรมปิโตรเลียม และคาดว่าจะทำงานในสถานการณ์ที่รุนแรง: อุณหภูมิต่ำและสูง ความต้านทานการกัดกร่อนในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน และการให้บริการกรดในสภาวะ H2S
ดูข้อมูลจำเพาะของท่อ API 5L ทั้งหมด
ลักษณะของเกรดท่อเชื่อม (ERW, LSAW, SSAW) สำหรับท่อ
คลาสทั่วไป: API 5L Gr.B PSL1, PSL2, ท่อบริการกรด ปานกลาง: X42, X46 กลาง: X52. ปานกลางและสูง: X56 ระดับสูง: ท่อ API 5L X60 PSL1, PSL2 LSAW สูง: ท่อ API 5L X65 PSL1, PSL2 LSAW/SSAW พรีเมี่ยมสูง: API 5L X70 พรีเมี่ยมสูง: API 5L X80
ไปป์ PSL2 ต่อท้ายด้วยตัวอักษร N, Q หรือ M เช่น API 5L X52N, API 5L X60Q/M ไปป์สำหรับบริการกรดต่อท้ายด้วยตัวอักษร NS, QS หรือ MS เช่น API 5L X65QS
ตัวอักษรต่อท้าย N, Q, M, S
ตอบ: รีดร้อนตามที่เป็นอยู่ (ตามที่รีด) N: ทำให้เป็นมาตรฐานในการรีด, การขึ้นรูปเป็นมาตรฐาน, ทำให้เป็นมาตรฐาน ถาม: นิรภัยและดับแล้ว M: เคลือบหรือขึ้นรูปด้วยความร้อน S: ใช้ในบริการที่เป็นกรด (บริการเปรี้ยว)
องค์ประกอบทางเคมีและความต้านทานทางกล
องค์ประกอบทางเคมีของท่อเชื่อม API 5L มีการควบคุมที่เข้มงวดมากกว่าท่อไร้ตะเข็บ สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับท่อไร้รอยต่อ API 5L โปรดเยี่ยมชมที่นี่
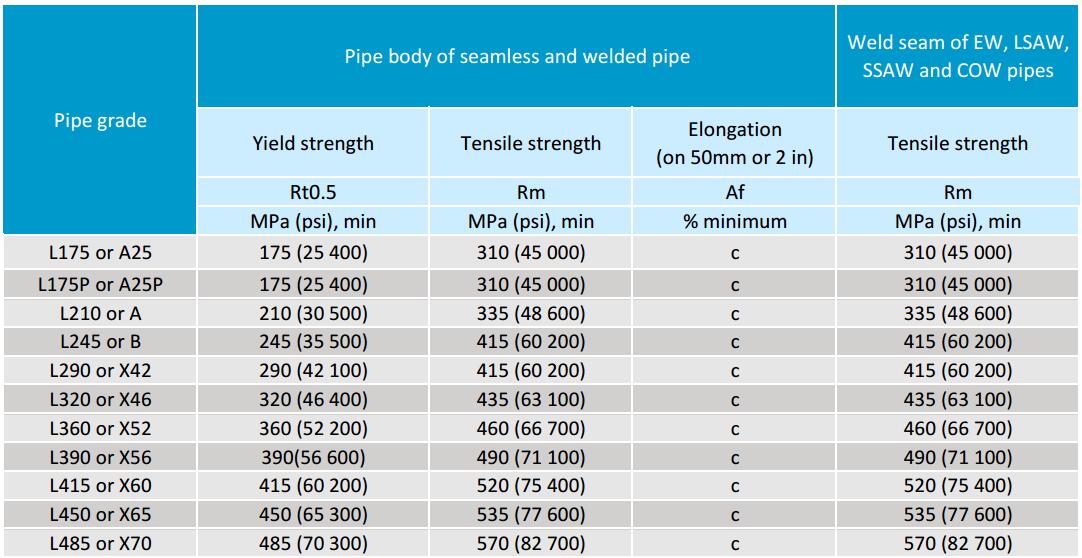
ความต้านทานแรงดึงและความแข็งแรงของผลผลิตจะเหมือนกับท่อไร้รอยต่อ API 5L
กลุ่มผลิตภัณฑ์ท่อเชื่อม API 5L สำหรับท่อของเรา
ท่อเหล็กเชื่อม (ERW, LSAW, SSAW) สำหรับท่อ: 1/2" ถึง 60" ช่วงความหนา: ตั้งแต่ SCH 10 ถึง SCH 160 ประเภทของปลาย: ปลายเอียง, ปลายแบน ช่วงความยาว: 20FT, 40FT หรือกำหนดเอง มีฝาครอบป้องกันเป็นพลาสติกหรือเหล็ก การตกแต่งพื้นผิว: สีธรรมชาติ, เคลือบเงา, สีดำ, 3PE, FBE ฯลฯ
ประเภทของการผลิตท่อเชื่อม
การเชื่อมมี 3 ประเภท: ERW (การเชื่อมด้วยความต้านทานไฟฟ้า), LSAW (การเชื่อมอาร์กแบบจุ่มใต้น้ำตามยาว) และ SSAW (การเชื่อมอาร์กแบบจุ่มใต้น้ำแบบเกลียว)
ท่อ ERW เป็นท่อต้านทานประเภทหนึ่งที่แตกต่างจากท่อเชื่อมและท่อเชื่อมไฟฟ้ากระแสตรง (DC) ใน 2 ลักษณะที่แตกต่างกันดังนี้ ขึ้นอยู่กับความถี่ในการเชื่อม มีการเชื่อม IF สำหรับความถี่ต่ำและการเชื่อม ultra-IF สำหรับความถี่สูง ในกรณีของท่อผนังบาง จะใช้การเชื่อมด้วยความถี่สูง โดยทั่วไปจะเป็นการเชื่อมแบบสัมผัสและการเชื่อมแบบเหนี่ยวนำ เมื่อใช้กับท่อที่มีเส้นผ่านศูนย์กลางเล็ก จะใช้การเชื่อมแบบ DC มีกระบวนการเชื่อมความถี่สูงที่ใช้ในการผลิตท่ออินทิกรัลและท่อประเภท ERW สำหรับการจัดเก็บน้ำมันและก๊าซ ประเภทที่แนะนำมากที่สุดคือ ERW ตามยาว เนื่องจากมีคุณภาพ ความสะดวกในการขนส่ง และต้นทุน
ท่อ LSAW และ SSAW เป็น SAW (Submerged Arc Welding Steel Pipe) ที่ผลิตขึ้นโดยใช้กระบวนการเชื่อมอาร์กแบบจุ่มเพื่อเตรียมเหล็ก ส่งผลให้ได้ท่อที่มีความหนาแน่นสูง เนื่องจากชั้นของฟลักซ์จึงไม่มีการสูญเสียความร้อนทันทีและมีความเข้มข้นใกล้กับบัดกรี ผลลัพธ์ที่ได้คืออาร์คคุณภาพสูง ประสิทธิภาพสูง มีควัน ซึ่งมีการใช้งานอย่างเข้มข้นในภาชนะรับความดัน การผลิตท่อ คาน ของเหลว โครงสร้างเหล็ก ฯลฯ ท่อ SAW มีการใช้งานหลักในท่อ LSAW นั่นคือ ท่อเชื่อมอาร์กจมอยู่ใต้น้ำตามยาว
กระบวนการผลิตท่อเชื่อม ERW
โดยทั่วไปกระบวนการ ERW จะใช้กับท่อที่มีขนาดน้อยกว่า 24 นิ้ว 609 มม.
ผังงานการผลิตท่อเหล็กสำหรับท่อที่มีการเชื่อมตามยาวแบบ ERW/HFW (การเชื่อมต้านทานไฟฟ้า): การคลายเกลียว – การราบเรียบ – การตัดและการเชื่อมแบบชน – การจัดเก็บลูป – แผ่นโลหะ UT – การตัดแต่ง – การขึ้นรูป – การเชื่อมด้วยความถี่สูง – การขจัดเสี้ยนภายในและภายนอก - การทดสอบด้วยคลื่นเสียงความถี่สูง - การหลอมด้วยความถี่ปานกลาง - การระบายความร้อนด้วยอากาศ - การระบายความร้อนด้วยน้ำ - การสอบเทียบ - ความตรง - การตัด - การตรวจสอบมิติและพื้นผิวเริ่มต้น - การเอียงปลาย - การทดสอบอุทกสถิต - การทดสอบด้วยคลื่นเสียงความถี่สูงของ ทั่วทั้งท่อ - ทดสอบโดยอัลตราซาวนด์ออฟไลน์ - การทดสอบปลายด้วยอัลตราโซนิค - การตรวจสอบมิติและพื้นผิวขั้นสุดท้าย - การเคลือบป้องกันการกัดกร่อน - การทำเครื่องหมาย - การป้องกันปลาย - การตรวจสอบและการเก็บรักษา
กระบวนการผลิตท่อ LSAW (ท่อ JCOE)
ท่อ LSAW ใช้กับเส้นผ่านศูนย์กลางตั้งแต่ 20 นิ้ว (508 มม.) ถึง 40 นิ้ว (1,016 มม.) ท่อ LSAW เรียกอีกอย่างว่าท่อ JCOE เนื่องจากขั้นตอนการผลิตขึ้นรูปเป็นรูปตัว J - รูปร่าง C - รูปร่าง O และการขยายตัวแบบเย็น E
แผนภูมิลำดับการผลิตท่อเหล็กเชื่อม LSAW สำหรับท่อ: แผ่นโลหะ UT - การยกสูญญากาศ - การตรวจสอบด้วยคลื่นเสียง - การกัดขอบ - การดัดงอ - การขึ้นรูปประเภท J - การขึ้นรูปประเภท C - การขึ้นรูปประเภท O - การเชื่อมจุดอาร์คแบบป้องกัน ก๊าซ CO2 - การเชื่อมแผ่นเสริม - การเชื่อมภายใน - การเชื่อมภายนอก - การถอดแผ่นเสริม - การทำความสะอาด - การปัดเศษ - การทดสอบ X - การทดสอบอัลตราโซนิก - การซักก่อนการขยายตัว - การขยายตัวทางกล - การล้างหลังการขยายตัว “ความตรง” การทดสอบอุทกสถิต – การทดสอบอัลตราซาวนด์ – การเจียรรอยเชื่อมที่ปลาย – การหันหน้าไปทางกลไก – การทดสอบเอ็กซ์เรย์ของร่างกายและปลายทั้งสอง – การทดสอบอัลตราโซนิกของปลาย – การตรวจสอบอนุภาคแม่เหล็กของปลายทั้งสอง – การชั่งน้ำหนักและการวัดความยาว – การตรวจสอบผลิตภัณฑ์ – การเคลือบด้านนอก – การเคลือบด้านใน – การทำเครื่องหมาย – บรรจุภัณฑ์และการจัดเก็บ


กระบวนการผลิตท่อ SSAW
ท่อ SSAW ใช้กับเส้นผ่านศูนย์กลางสูงสุด 60 นิ้ว (1524 มม.)
แผนภูมิลำดับการผลิตท่อเหล็ก SSAW: การคลายเกลียว - การราบเรียบ - การตัดและการเชื่อมชน - การกัดขอบ - การรีดเบื้องต้น - การขึ้นรูป - การเชื่อมภายในและภายนอก - การตัด - การทดสอบอัลตราโซนิก - การทดสอบเอ็กซ์เรย์ - การเจียรรอยเชื่อมปลาย - การขยายปลาย - การทดสอบอุทกสถิต - การตรวจสอบด้วยคลื่นเสียง - การตรวจสอบด้วยคลื่นเสียง - การเอียงปลาย - การทดสอบ X - การตรวจสอบการผลิต - การทำเครื่องหมาย - การจัดเก็บ

ความแตกต่างที่สำคัญระหว่างท่อ SAW (LSAW, SSAW) และท่อ ERW
จากที่เห็นจากกระบวนการผลิตข้างต้น ท่อ SAW (LSAW, SSAW) และ ERW แตกต่างจากการขึ้นรูป การเชื่อม ฯลฯ โดยสิ้นเชิง ดังนั้นประสิทธิภาพของท่อทั้งสองจึงแตกต่างกันในด้านต่อไปนี้:
1. คุณภาพพื้นผิวของท่อ ERW ดีกว่าเมื่อเทียบกับท่อ SAW (LSAW, SSAW) เนื่องจากมีความเรียบและมีผิวที่ดีกว่า ในท่อ SAW ส่วนใหญ่ ความแตกต่างส่วนใหญ่จะอยู่ที่การเสริมแรงเชื่อมภายในและภายนอก
2. ข้อบกพร่องที่พบในท่อ ERW จะน้อยกว่าท่อ SAW เนื่องจากมีฟลักซ์สะสมอยู่ในท่อ SAW จึงทำให้เกิดข้อบกพร่องมากขึ้น นอกเหนือจากข้อบกพร่องด้านปริมาตร ข้อบกพร่องของท่อ ERW จำกัดอยู่เพียงเส้นลวดและรอยเชื่อมตรงเท่านั้น และสามารถตรวจสอบได้ง่าย ข้อบกพร่องสังเกตได้ง่ายและการสะท้อนอัลตราโซนิกบนพื้นผิวทำให้การตรวจจับง่ายขึ้น
3. อัตราส่วนความเค้นตกค้างในท่อ ERW ต่ำกว่าในท่อ SAW เนื่องจากการเปลี่ยนรูปของท่อ ERW เกิดขึ้นในระดับที่มากขึ้นในกระบวนการ ERW ตามมาด้วยการสอบเทียบวงรีที่ราบเรียบ การเปลี่ยนแปลงแนวตั้งเป็นวงรีและการควบคุมปริมาณเกิดขึ้น ส่งผลให้ความเครียดลดลง การกระจัดของท่อ ERW นั้นน้อยกว่าเมื่อเปรียบเทียบกับการตัดตามแนวแกนและแนวขวางกับท่อ SAW ที่ทำจากวัสดุชนิดเดียวกัน และยังตรวจจับได้ง่ายอีกด้วย
4. แม้ว่าประสิทธิภาพโดยรวมของท่อ ERW และ SAW จะเท่ากัน แต่เมื่อท่อเกิดข้อบกพร่อง ใน ERW ชิ้นเหล็กสามารถถอดออกและเชื่อมใหม่ได้ ในขณะที่ SAW จะไม่เหมือนกัน ซึ่งจะทำให้เกิดการแตกร้าวหรือการกัดกร่อน ทำให้ ERW ทนทานมากขึ้น
การใช้งานท่อเชื่อม API 5L สำหรับท่อ
สำหรับอุตสาหกรรมน้ำมันและก๊าซธรรมชาติ ท่อเหล็ก สำหรับระบบขนส่งทางท่อ GNEE จัดหาท่อตามมาตรฐานสากล API 5L ซึ่งระบุข้อกำหนดสำหรับการผลิตระดับข้อกำหนดผลิตภัณฑ์สองระดับ (PSL1 และ PSL2) ของท่อเชื่อมแบบท่อสำหรับระบบขนส่งทางท่อในอุตสาหกรรมน้ำมันและก๊าซ
ป้ายกำกับยอดนิยม: erw, lsaw และ ssaw ท่อเหล็กเชื่อมสำหรับท่อ, ผู้จัดจำหน่าย, ปรับแต่ง, ขายส่ง, ราคาถูก, ส่วนลด, รายการราคา, ราคาต่ำ, มีในสต็อก, ตัวอย่างฟรี


