


ท่อเคลือบ FBE เป็นท่อเหล็กคาร์บอนหรือโลหะผสมต่ำ ไร้รอยต่อหรือแบบเชื่อม ได้รับการปกป้องโดยการเคลือบผงอีพ็อกซี่เทอร์โมเซตติงที่ใช้จากโรงงาน พื้นผิวเหล็กสามารถผลิตได้โดยกระบวนการ HFW/ERW, LSAW หรือ SSAW ที่ไร้รอยต่อตามข้อกำหนด API 5L, ASTM, EN หรือข้อกำหนดเฉพาะโครงการสำหรับท่อแบบเส้น ในขณะที่ระบบ FBE จะถูกระบุแยกต่างหากตามอุณหภูมิการทำงาน เงื่อนไขการฝังหรือการแช่ วิธีการติดตั้ง และการสัมผัสความเสียหายทางกล ในระหว่างการผลิต พื้นผิวท่อจะถูกล้างไขมัน ขัดด้วยทรายเพื่อให้ได้ความสะอาดและโปรไฟล์พุกตามที่ต้องการ ให้ความร้อนภายในหน้าต่างการใช้ผงที่ผ่านการรับรอง และพ่นด้วยผงอีพอกซีด้วยไฟฟ้าสถิต ผงจะละลายเมื่อสัมผัสกับเหล็กร้อน ทำให้โปรไฟล์การระเบิดเปียก เจลและการเชื่อมขวางทางเคมี ก่อตัวเป็นฟิล์มทนความร้อนได้อย่างต่อเนื่องซึ่งเกาะติดกับพื้นผิวโดยตรง
สารเคลือบชนิดนี้จะจำกัดการสัมผัสระหว่างเหล็กกับความชื้นในดิน น้ำใต้ดิน เกลือละลาย และชนิดที่มีฤทธิ์กัดกร่อนอื่นๆ และโดยทั่วไปจะใช้ร่วมกับระบบป้องกันแคโทดที่ออกแบบมาอย่างเหมาะสมสำหรับท่อส่งน้ำมันและก๊าซที่ฝังหรือจมอยู่ใต้น้ำ คำว่า FBE อธิบายถึงระบบการเคลือบป้องกันเท่านั้น ไม่ได้กำหนดเกรดเหล็ก เส้นทางการผลิต ความหนาของผนัง ความดันการออกแบบ หรือคุณสมบัติทางกลของท่อฐาน
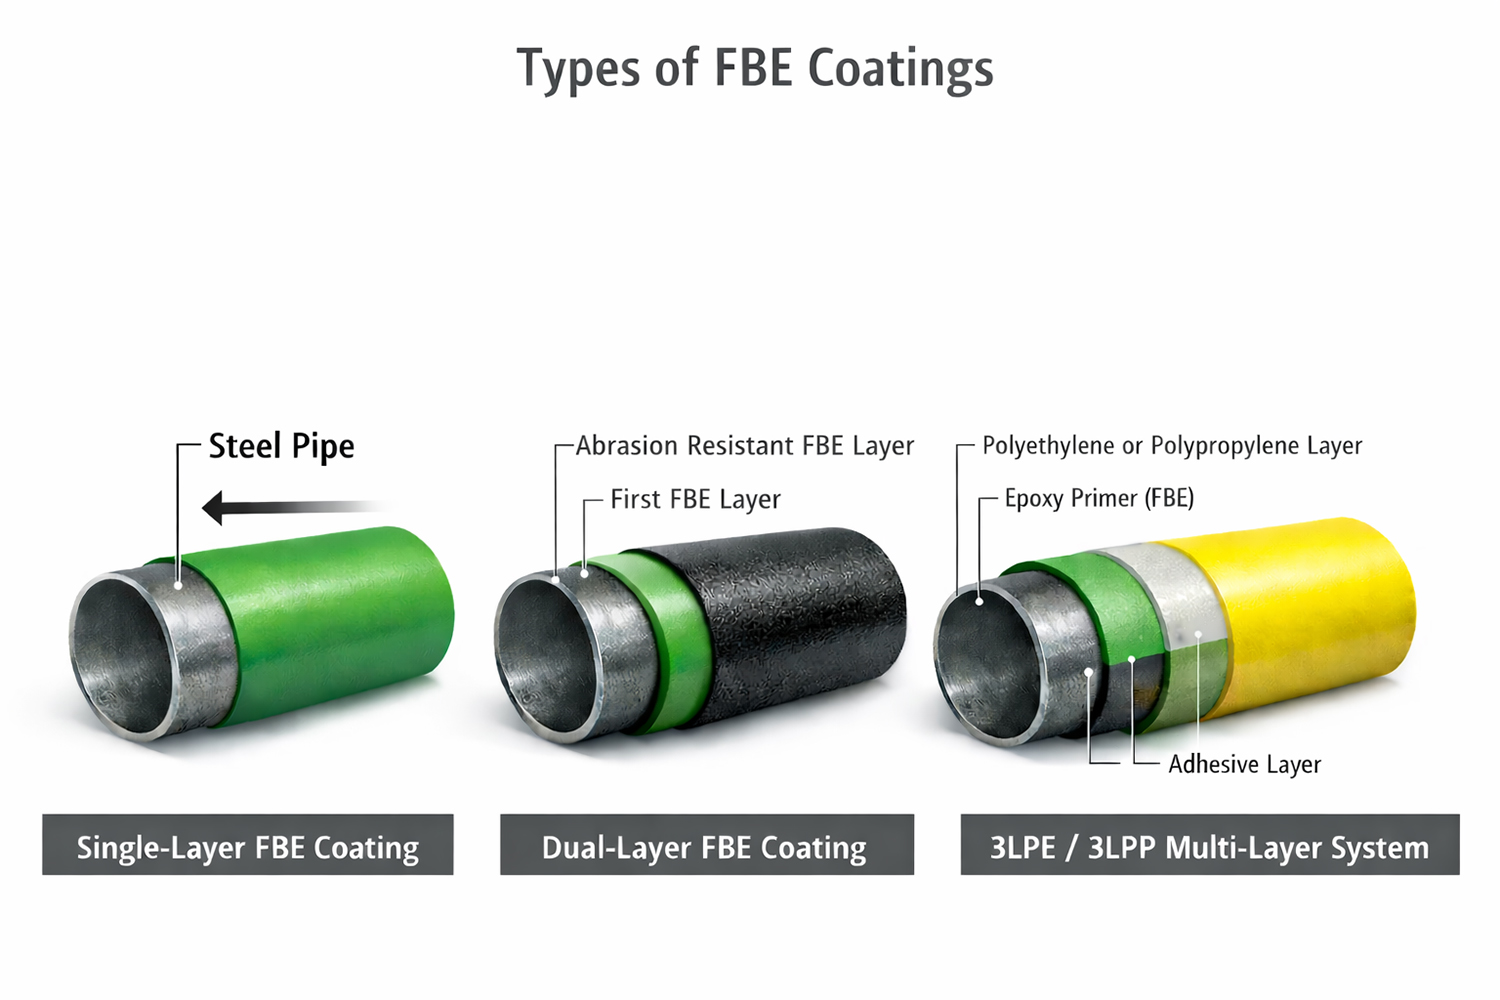
ท่อเคลือบ FBE สามารถใช้: ขึ้นอยู่กับอุณหภูมิในการทำงาน วิธีการติดตั้ง และการสัมผัสความเสียหายทางกล
- FBE ด้านนอกชั้นเดียว;
- FBE สองชั้นพร้อมชั้นนอกที่ทนต่อการขัดถู
- FBE เป็นไพรเมอร์ควบคุมการกัดกร่อนในระบบ 3LPE หรือ 3LPP
- ซับใน FBE เมื่อต้องใช้สื่อบริการและมาตรฐานน้ำหรือท่อกระบวนการที่เกี่ยวข้อง
ต้องระบุระบบ FBE ภายนอกและภายในแยกกัน ผงที่มีคุณสมบัติสำหรับบริการท่อฝังภายนอกไม่เหมาะกับน้ำดื่ม น้ำในการผลิต สารเคมี บริการภายในที่มีอุณหภูมิสูง หรือฟังก์ชันเพิ่มการไหลโดยอัตโนมัติ
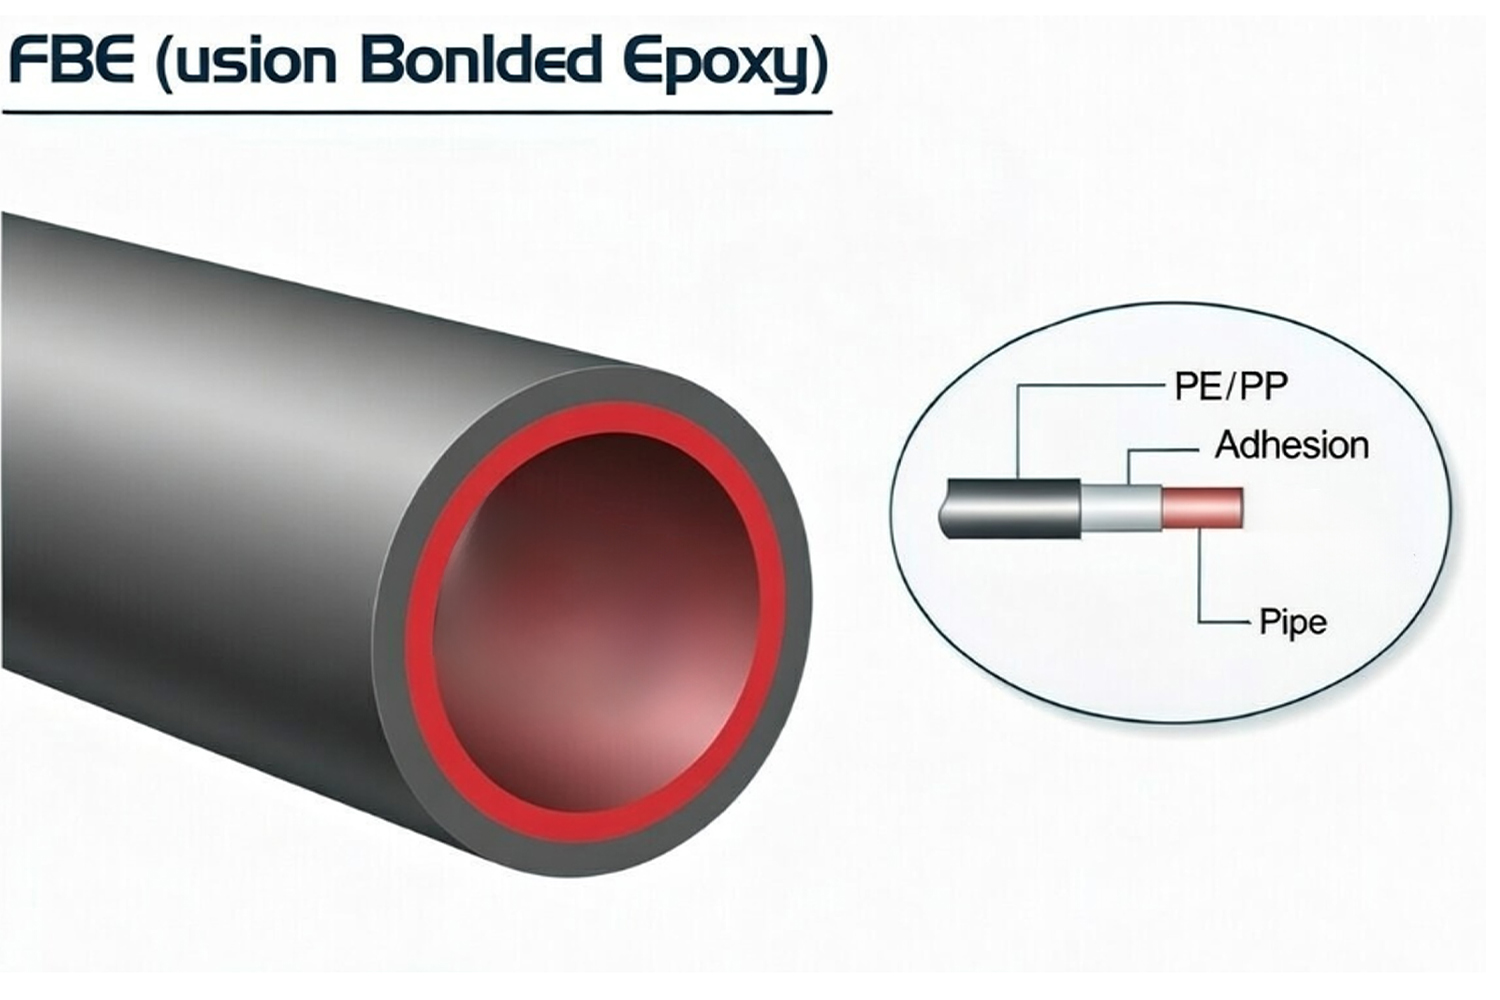
การใช้งานทั่วไป
การเคลือบ FBE ถูกนำมาใช้ในกรณีที่ต้องรักษาการวัดการป้องกันการกัดกร่อนผ่านการเตรียมพื้นผิวที่มีการควบคุม การเคลือบผิว การตรวจสอบ DFT การตรวจจับการหยุดทำงาน การซ่อมแซม และตรวจสอบบันทึกการปล่อยก๊าซที่ตรวจสอบย้อนกลับได้
ท่อส่งน้ำมันและก๊าซ: การเคลือบด้านนอกของ FBE ถูกนำไปใช้กับท่อขนส่งที่ฝังหรือจมอยู่ใต้น้ำ สายการรวบรวม และสายการไหล การเคลือบจะป้องกันเหล็กจากดินเปียก น้ำใต้ดิน และการปนเปื้อนของไอออนิกที่ละลายน้ำ โดยรักษาความเข้ากันได้กับการป้องกันแคโทด การคัดเลือกควรพิจารณาถึงอุณหภูมิในการทำงาน สภาพของดิน การเสียรูปของท่อ การออกแบบข้อต่อสนาม คุณภาพวัสดุทดแทน และปริมาณการขนย้ายที่คาดหวังในระหว่างการขนส่ง การวาง และการทิ้ง
FBE แบบชั้นเดียวเหมาะสำหรับการควบคุมความเสียหายในการติดตั้ง FBE สองชั้นหรือทนต่อการเสียดสีสามารถระบุได้สำหรับการข้ามทางหลวง การข้ามแม่น้ำ การเจาะตามทิศทางแนวนอน (HDD) และช่วงอื่นๆ ที่สัมผัสกับแรงกระแทกที่เพิ่มขึ้น การขูดขีด หรือความเสียหายจากการลาก
ท่อน้ำและสุขาภิบาล: การเคลือบและการบุ FBE สามารถใช้ได้กับท่อน้ำและข้อต่อที่เป็นเหล็กตาม AWWA C213 และข้อกำหนดของโครงการ การเคลือบภายนอกช่วยปกป้องเหล็กที่ฝังอยู่จากการกัดกร่อนด้านพื้นดิน ในขณะที่การเคลือบภายในต้องมีคุณสมบัติเฉพาะสำหรับการขนส่งน้ำหรือน้ำเสีย
สำหรับการบริการน้ำดื่ม ข้อกำหนดเฉพาะจะต้องระบุการอนุมัติด้านสุขอนามัยน้ำดื่มที่จำเป็น เงื่อนไขการบ่ม ขีดจำกัดการถอนออกที่อนุญาต วิธีทดสอบความไม่ต่อเนื่อง ข้อกำหนดด้านความสะอาด และการรักษาปลายเชื่อม หน้าแปลน และข้อต่อสนาม
ข้อต่อและวาล์ว: FBE สามารถใช้กับส่วนโค้ง แท่นที ตัวลด ตัววาล์ว และส่วนประกอบท่อเหล็กหรือท่อเหล็กอื่นๆ ผลิตภัณฑ์เหล่านี้ต้องมีการตรวจสอบเพิ่มเติมบริเวณขอบ ขอบเชื่อม การเปลี่ยนตัวถัง การต๊าป โพรง และรูปทรงที่ผิดปกติ เนื่องจากการป้องกันไฟฟ้าสถิตและการสูญเสียความร้อนเฉพาะจุดสามารถสร้างโซนฟิล์มบางได้
เมื่อรวมวาล์วหรือหัวจ่ายน้ำเข้าด้วยกัน ขอบเขตของการเคลือบจะต้องแยกแยะระหว่าง FBE ภายนอกและการเคลือบป้องกันภายใน AWWA C550 ใช้เฉพาะกับการเคลือบวาล์วและหัวจ่ายน้ำภายในที่ผ่านการรับรองสำหรับการบริการน้ำ และไม่ใช่มาตรฐานการเคลือบภายนอกทั่วไปสำหรับท่อเหล็ก
เหล็กเส้น ขึ้นอยู่กับโครงการ: ยังใช้อีพอกซีพันธะฟิวชั่นในการเสริมเหล็กเพื่อลดการสัมผัสกับคลอไรด์และความชื้นในโครงสร้างคอนกรีต อย่างไรก็ตาม เหล็กเส้นเคลือบ FBE เป็นไปตามมาตรฐานวัสดุ การดัด การจัดการ และการซ่อมแซมเฉพาะ ไม่ควรใช้ข้อมูลคุณสมบัติเหล็กเส้นเป็นหลักฐานการยอมรับในโครงการท่อเคลือบ FBE
ขอบเขตข้อกำหนดการเคลือบท่อและจุดยอมรับ
ข้อกำหนดการเคลือบ FBE ที่ใช้งานได้จริงจะเชื่อมโยงแต่ละสาขาการสั่งซื้อเข้ากับบันทึกการผลิตหรือการตรวจสอบที่วัดผลได้ โดยปกติข้อกำหนดขั้นสุดท้ายจะดำเนินการผ่านแผนการตรวจสอบและทดสอบ (ITP) ที่ได้รับอนุมัติ
สรุปข้อมูลจำเพาะสำหรับ RFQ การเคลือบท่อ
| แนวคิด | คำจำกัดความทั่วไปใน RFQ/ITP | มุ่งเน้นการยอมรับ |
|---|---|---|
| ระบบการเคลือบ | FBE แบบเคลือบชั้นเดียว, FBE แบบเคลือบสองชั้น, FBE ที่ทนต่อการขัดถูหรือ FBE เป็นสีรองพื้นภายใน 3LPE/3LPP | โครงสร้างระบบสอดคล้องกับอุณหภูมิในการทำงาน วิธีการติดตั้ง และความเสียหายทางกล |
| ท่อฐาน | มาตรฐาน รุ่น เกรด เส้นทางการผลิต OD ความหนาของผนัง ความยาว และสภาพปลายท่อ | วัสดุท่อและรูปทรงที่ถูกต้องเข้าสู่แนวการเคลือบ |
| การเตรียมพื้นผิว | ระดับความสะอาด โปรไฟล์พุกที่ผ่านการรับรอง ข้อจำกัดด้านฝุ่นและการปนเปื้อนที่ละลายน้ำได้ | พื้นผิวเหล็กเหมาะสำหรับการยึดเกาะของสารเคลือบอย่างมั่นคง |
| DFT/ความหนา | ช่วงขั้นต่ำ ที่กำหนด หรือที่อนุญาต รูปแบบการอ่าน และวิธีการวัด | ความหนาของฟิล์มเพียงพอและกระจายสม่ำเสมอโดยไม่ส่วนเกิน |
| การทดสอบความไม่ต่อเนื่อง/ความพรุน | ประเภทเครื่องตรวจจับ แรงดันไฟฟ้า ความครอบคลุมในการตรวจสอบ กฎการซ่อมและการทดสอบซ้ำ | สารเคลือบจะสร้างเกราะป้องกันการกัดกร่อนอย่างต่อเนื่องโดยไม่เกิดความไม่ต่อเนื่องแบบเปิด |
| ปลายท่อ / โซนไม่เคลือบ (ตัดกลับ) | ความยาวและพิกัดความเผื่อของคัตแบ็ค สภาพเอียง และการป้องกันชั่วคราว | การเชื่อมสนามและการเคลือบข้อต่อสนามสามารถทำได้โดยไม่มีการปนเปื้อนหรือความขัดแย้งทางมิติ |
| ซ่อมแซม | วัสดุซ่อมแซมที่ได้รับการอนุมัติ วิธีการเตรียม ขนาดการซ่อมแซมสูงสุด และการตรวจสอบซ้ำที่จำเป็น | ข้อบกพร่องเฉพาะที่จะถูกปิดภายใต้กระบวนการควบคุมและจัดทำเป็นเอกสาร |
| การตรวจสอบย้อนกลับ | รหัสท่อเชื่อมโยงกับหมายเลขรัน ล็อตการเคลือบ ล็อตผง รายงานการตรวจสอบ และรายการบรรจุภัณฑ์ | ไปป์ไลน์แบบฟิสิคัลยังคงเชื่อมต่อกับไฟล์รีลีสทั้งหมด |
สำหรับ FBE ภายนอกชั้นเดียวที่ใช้ในท่อขนส่งน้ำมันและก๊าซ ISO 21809-2:2026 กล่าวถึงคุณสมบัติ การใช้งาน การตรวจสอบ การทดสอบ การจัดการ และการจัดเก็บ AMPP/NACE SP0394-2023 ให้แนวทางปฏิบัติทางอุตสาหกรรมเพิ่มเติมสำหรับ FBE ภายนอกชั้นเดียวที่ใช้กับโรงงาน
CSA Z245.20:22 ใช้กับการเคลือบภายนอกด้วยอีพ็อกซี่ฟิวชั่นบอนด์แบบเคลือบสำหรับท่อเหล็ก CSA Z245.21 ครอบคลุมถึงการเคลือบโพลีเอทิลีน และไม่ควรใช้เป็นจุดอ้างอิงหลักสำหรับการเคลือบ FBE
AWWA C213-22 ใช้งานได้เมื่อระบุการเคลือบ FBE หรือวัสดุบุผิวสำหรับท่อน้ำและข้อต่อที่เป็นเหล็ก AWWA C550-24 ใช้กับการเคลือบป้องกันภายในของวาล์วและหัวจ่ายน้ำภายในขอบเขตการให้บริการน้ำที่ประกาศไว้
ใบสั่งซื้อจะต้องระบุรุ่นที่ต้องการและส่วนเสริมของโครงการ การอ้างอิงมาตรฐานไม่ได้ขจัดความจำเป็นในการกำหนด DFT อุณหภูมิการออกแบบ การตัดกลับ ขีดจำกัดการซ่อม การทดสอบคุณสมบัติ ความถี่ในการตรวจสอบ และเอกสารประกอบโครงการ
ขั้นตอนการสมัคร (การเตรียมพื้นผิว การอุ่น การทำให้เป็นผง การหลอม และการบ่ม)
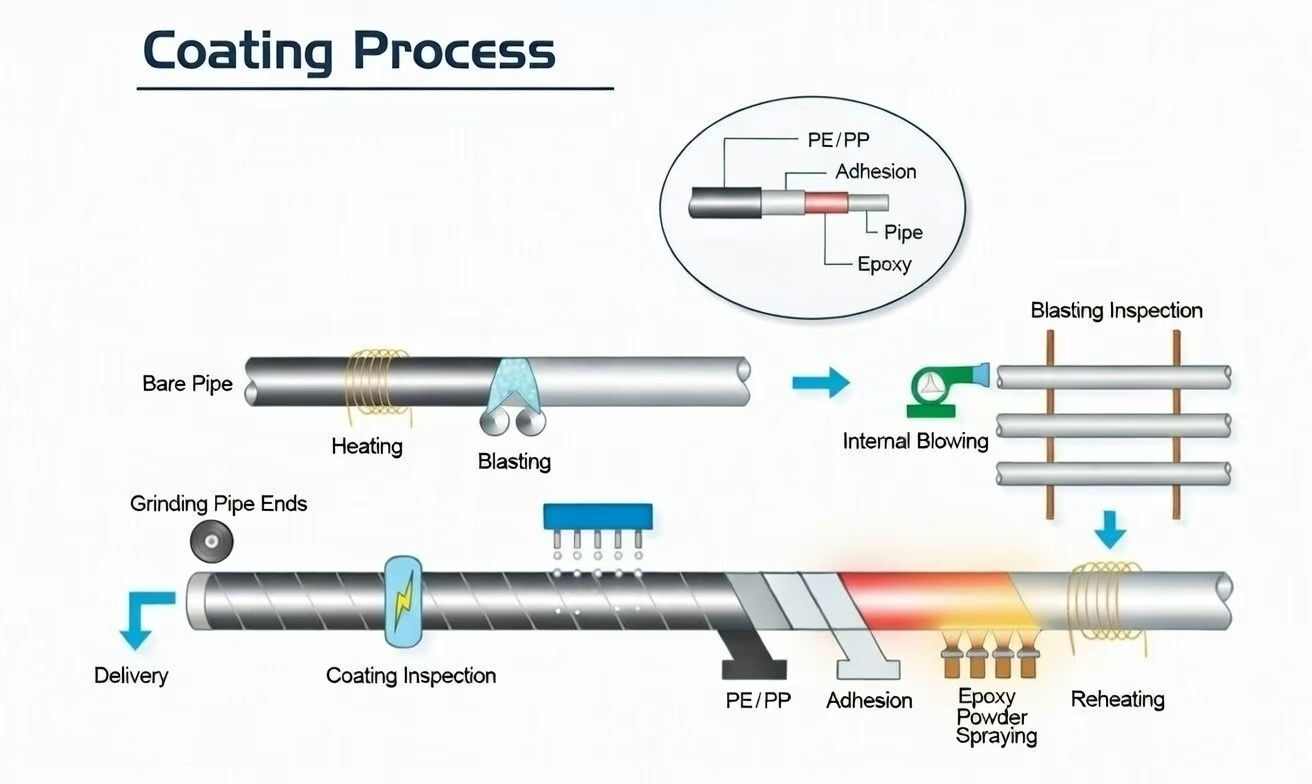
ประสิทธิภาพของการเคลือบ FBE จะเกิดขึ้นก่อนที่ผงจะไปถึงท่อ สภาพพื้นผิว การควบคุมความร้อน การจัดการผง และประวัติการแข็งตัวต้องได้รับการดูแลภายในกรอบเวลากระบวนการที่ผ่านการรับรองตลอดการผลิต
1. การเตรียมพื้นผิว
น้ำมัน จาระบี สารเคลือบชั่วคราว สารตกค้างในการทำเครื่องหมาย และสิ่งปนเปื้อนอื่นๆ จะถูกกำจัดออกก่อนการขัดด้วยทราย ข้อบกพร่องของเหล็ก เช่น ครีบคม สะเก็ด รอยเชื่อม และขอบเจียรที่ยกขึ้นต้องได้รับการแก้ไข เนื่องจากฟิล์มเทอร์โมเซ็ตบางไม่สามารถครอบคลุมสภาพของวัสดุพิมพ์ที่ยอมรับไม่ได้ได้อย่างน่าเชื่อถือ
จากนั้น ท่อจะถูกขัดด้วยทรายจนถึงระดับความสะอาดที่ระบุ โดยทั่วไปคือ ISO 8501-1 Sa 2½ หรือ SSPC-SP 10/NACE No. 2 เมื่อจำเป็นตามขั้นตอนที่เกี่ยวข้อง การพ่นยังสร้างโปรไฟล์การยึดที่เอื้อต่อการมีส่วนร่วมทางกลระหว่าง FBE และเหล็กกล้า
การตรวจสอบอาจรวมถึง:
- การเปรียบเทียบความสะอาดด้วยสายตา
- การวัดโปรไฟล์พื้นผิวด้วยเทปจำลองหรือเครื่องมือโปรไฟล์ที่ปรับเทียบแล้ว
- การประเมินฝุ่น
- การทดสอบเกลือที่ละลายน้ำได้เมื่อระบุ
- การทบทวนอุณหภูมิพื้นผิวท่อและจุดน้ำค้าง
- การยืนยันว่ามีการขจัดสารกัดกร่อนและการปนเปื้อนที่ฝังแน่นออกไปแล้ว
- ควบคุมช่วงเวลาระหว่างการพ่นและการเคลือบ
โปรไฟล์พุกที่ต้องการถูกกำหนดโดยผง FBE ที่เลือกและขั้นตอนการเคลือบที่ผ่านการรับรอง ไม่ควรถ่ายโอนช่วงโปรไฟล์คงที่จากระบบผงอื่นโดยอัตโนมัติ
2. การอุ่นเครื่อง
ท่อที่สะอาดได้รับความร้อนจากขดลวดเหนี่ยวนำหรือระบบทำความร้อนอื่นๆ ที่ได้รับอนุมัติ เหล็กจะต้องถึงช่องพ่นสีฝุ่นก่อนเข้าห้องพ่นสี
การควบคุมอุณหภูมิต้องคำนึงถึง:
- ความหนาของผนังและความจุความร้อนของท่อ
- ความสม่ำเสมอของอุณหภูมิเส้นรอบวง
- ความแปรผันของอุณหภูมิตามท่อ
- การสูญเสียความร้อนบริเวณปลายและโซนตัดกลับ
- ความเร็วของสายเคลือบ
- ต้องใช้เวลาในการเจลและบ่ม
- เครื่องมืออินฟราเรดและอุณหภูมิสัมผัสที่สอบเทียบแล้ว
อุณหภูมิเหล็กที่ต่ำกว่าช่วงที่กำหนดอาจทำให้เกิดการหลอมรวมที่ไม่สมบูรณ์ พื้นผิวเปียกไม่ดี การยึดเกาะที่อ่อนแอ และการบ่มไม่เพียงพอ อุณหภูมิที่มากเกินไปอาจเร่งการเกิดเจล ลดความยืดหยุ่นของฟิล์ม ทำลายผง หรือทำให้เกิดสภาวะการบ่มที่ไม่เหมาะสม บันทึกการผลิตจะต้องแสดงอุณหภูมิที่วัดได้จริง ไม่ใช่แค่การตั้งค่าเครื่องทำความร้อน
3. การใช้ผงไฟฟ้าสถิต
ผง FBE ที่มีประจุไฟฟ้าสถิตจะถูกพ่นลงบนท่อเหล็กที่มีการต่อสายดินและให้ความร้อน ผงจะละลายเมื่อสัมผัส ไหลไปทางโปรไฟล์การระเบิด และจับตัวกันเป็นแผ่นฟิล์มต่อเนื่อง
โดยทั่วไปการควบคุมแอปพลิเคชันจะรวมถึง:
- ชื่อและหมายเลขรุ่นของผง
- สภาพการเก็บรักษาและอายุการเก็บรักษาของผง
- ขีดจำกัดฝุ่นบริสุทธิ์และฝุ่นที่นำกลับมาใช้ใหม่
- ตำแหน่งและความตึงของปืนฉีด
- อัตราการป้อนผง
- การหมุนของท่อหรือความเร็วของสายพานลำเลียง
- ทำความสะอาดห้องพ่นสี;
- การทับถมบนตะเข็บเชื่อม
- การปกปิดและการควบคุมพื้นที่ตัดทอน
- ความหนาของฟิล์มที่ปลายท่อและการเปลี่ยนทางเรขาคณิต
ควรตรวจสอบ DFT ในพื้นที่ที่รอยเชื่อม พื้นที่กราวด์ ปลายท่อ และตำแหน่งอื่นๆ ที่รูปทรงของพื้นผิวหรือการเปลี่ยนแปลงของอุณหภูมิอาจส่งผลต่อการสะสมตัวของสารเคลือบ
4. การบ่มและการทำความเย็น
ขณะใช้งาน ความร้อนที่ตกค้างของเหล็กจะทำให้อีพอกซีหลอมเหลวเกิดเจลและเกิดการเชื่อมขวางทางเคมี สภาวะการบ่มที่ต้องการขึ้นอยู่กับสูตรผง ประวัติอุณหภูมิของเหล็ก ความหนาของฟิล์ม และเวลาที่ผ่านไปก่อนการชุบน้ำ
ขั้นตอนที่ได้รับการอนุมัติจะต้องกำหนด:
- หน้าต่างอุณหภูมิการใช้งานที่ยอมรับได้
- ระยะเวลาการบ่มหรือพักขั้นต่ำ
- ข้อจำกัดความเร็วของสาย
- เวลาก่อนที่จะดับด้วยน้ำ
- การทำความร้อนภายหลังเพิ่มเติมเมื่อจำเป็น
- วิธีการตรวจสอบการบ่ม
- การดำเนินการที่จะดำเนินการหลังจากการเบี่ยงเบนอุณหภูมิหรือความเร็วของเส้น
สามารถใช้ดิฟเฟอเรนเชียลสแกนนิงแคลอริเมทรีได้เมื่อจำเป็นในการประเมินคุณสมบัติของผง พฤติกรรมการเปลี่ยนสถานะคล้ายแก้ว หรือระดับการหายตัว ความถี่ในการทดสอบและเกณฑ์การยอมรับต้องเป็นไปตามมาตรฐาน คุณสมบัติการเคลือบ และ ITP ของโครงการ
การทำความเย็นจะเริ่มขึ้นหลังจากการบ่มที่เพียงพอแล้วเท่านั้น อาจใช้การดับลม การดับน้ำ หรือการทำความเย็นแบบขั้นตอนตามขั้นตอนที่ผ่านการรับรอง การดับก่อนกำหนดอาจรบกวนการบ่ม ในขณะที่การจัดการที่ไม่สามารถควบคุมได้ก่อนที่ความเย็นที่เพียงพอจะทำให้การเคลือบที่เสร็จแล้วเกิดรอยหรือบิดเบี้ยวได้
หลังจากการระบายความร้อน ท่อเคลือบ FBE จะได้รับการตรวจสอบด้วยสายตา การวัด DFT การตรวจจับความไม่ต่อเนื่อง การตรวจสอบการตัดกลับ การซ่อมแซมที่ได้รับอนุญาต การทดสอบซ้ำ การทำเครื่องหมาย และการจัดเก็บที่มีการป้องกัน
คุณลักษณะประสิทธิภาพที่สำคัญ
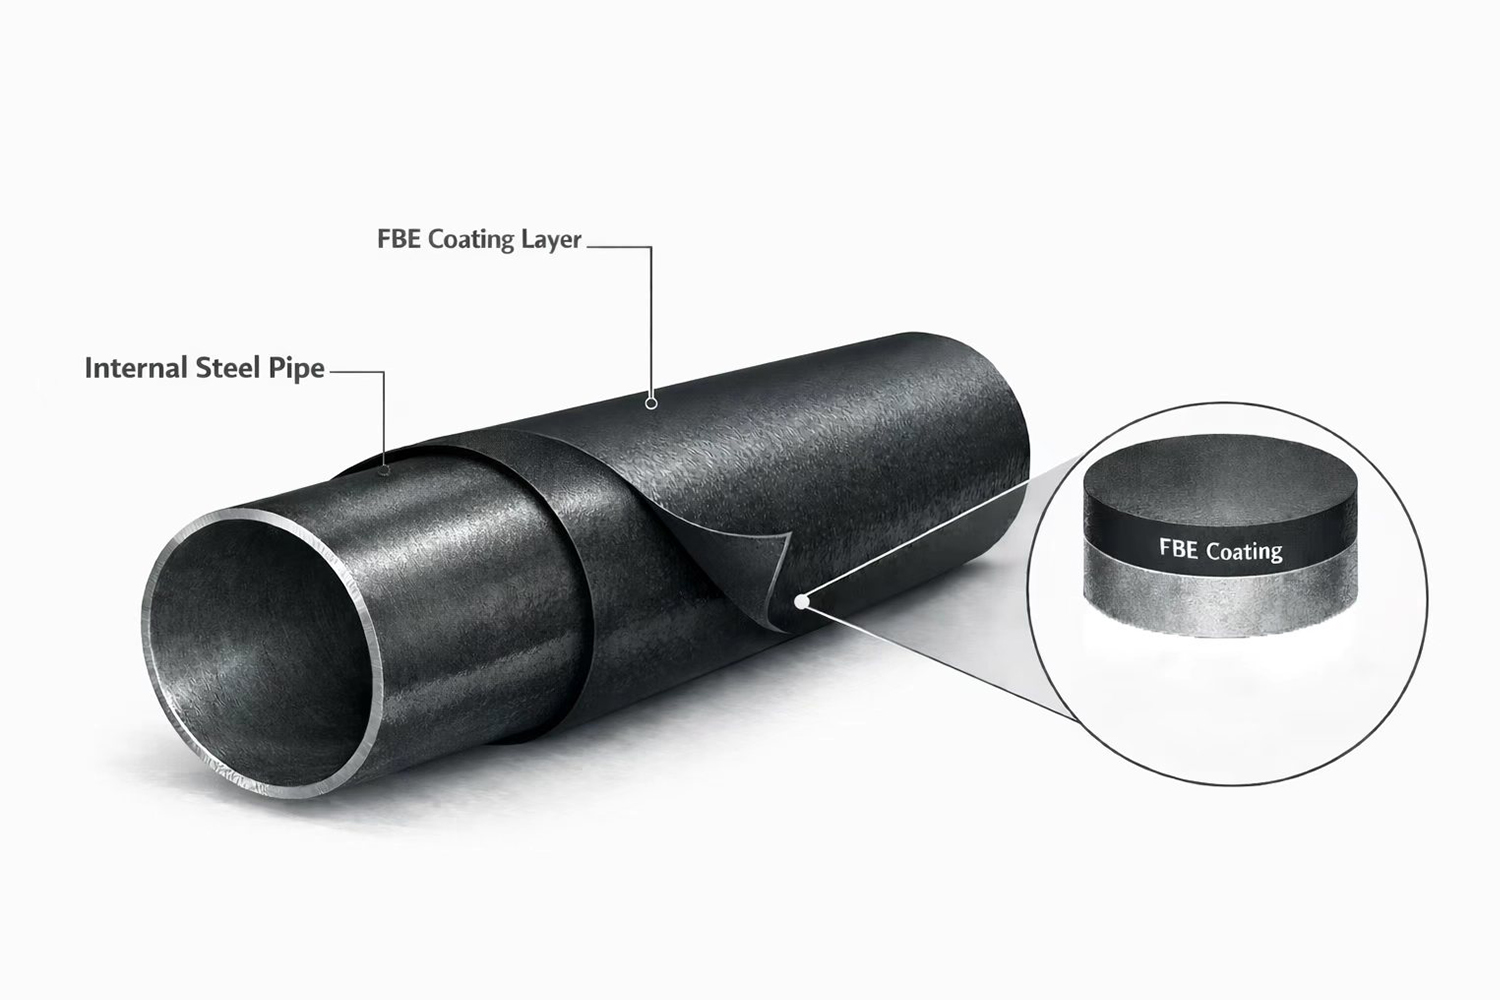
เลือกใช้การเคลือบอีพอกซีแบบฟิวชั่นบอนด์ เนื่องจากประสิทธิภาพสามารถเชื่อมโยงกับการทดสอบคุณสมบัติที่กำหนดและการควบคุมการผลิตที่วัดผลได้
การป้องกันการกัดกร่อน: ฟิล์มบ่มจะแยกเหล็กออกจากความชื้น ออกซิเจน เกลือ และสารกัดกร่อนภายนอกอื่นๆ ประสิทธิภาพขึ้นอยู่กับความต่อเนื่องของการเคลือบ การยึดเกาะ การบ่ม ความหนาของฟิล์ม และความเหมาะสมของผงที่เลือกสำหรับสภาพแวดล้อมการทำงานจริง
การยึดเกาะสูง: FBE ยึดเกาะโดยตรงกับเหล็กที่เตรียมอย่างเหมาะสม การยึดเกาะที่มั่นคงต้องอาศัยการทำความสะอาดที่มีการควบคุม ลักษณะพุก อุณหภูมิการใช้งาน การบ่ม และการป้องกันการปนเปื้อนระหว่างการพ่นและการเคลือบ
ความทนทานต่อสารเคมี: ระบบ FBE ที่ผ่านการรับรองสามารถต้านทานสารเคมีในดิน ส่วนประกอบของน้ำใต้ดิน และสภาพแวดล้อมของท่อได้หลากหลาย การทนต่อสารเคมีขึ้นอยู่กับผลิตภัณฑ์และอุณหภูมิ และควรได้รับการยืนยันจากการสัมผัสจริง แทนที่จะอธิบายว่าเป็นการต้านทานแบบไม่จำกัด
ความต้านทานการแยกตัวของแคโทด: สำหรับท่อที่ทำงานด้วยการป้องกันแคโทดิก ระบบการเคลือบจะได้รับการประเมินเป็นประจำสำหรับความต้านทานการแยกตัวของตัวมันรอบๆ ข้อบกพร่องโดยเจตนาภายใต้ความเครียด อิเล็กโทรไลต์ อุณหภูมิ และเวลาสัมผัสที่ระบุ ผลลัพธ์คุณสมบัติไม่สามารถใช้แทนกันระหว่างผง วงจรการบ่ม หรืออุณหภูมิในการทำงาน
ความเหนียวและความยืดหยุ่น: ระบบ FBE ที่ผ่านการรับรองให้ความต้านทานแรงกระแทกระหว่างการจัดการ และสามารถรองรับการเสียรูปของท่อที่ควบคุมได้ ความยืดหยุ่นที่แท้จริงขึ้นอยู่กับเคมีของผง DFT การบ่ม เส้นผ่านศูนย์กลางท่อ ความหนาของผนัง และสภาวะการดัดงอ สามารถเลือกระบบสองชั้นได้เมื่อต้องการความต้านทานต่อการเสียดสีและความเสียหายในการติดตั้งมากขึ้น
พื้นผิวเรียบที่ตรวจสอบได้: FBE ด้านนอกมีพื้นผิวเรียบที่ช่วยให้ตรวจสอบด้วยสายตา, DFT และความไม่ต่อเนื่องได้ ไม่ลดความต้านทานการไหลภายในของท่อ เนื่องจากท่อตั้งอยู่ด้านนอกของท่อ การลดความหยาบภายในสามารถกล่าวถึงได้เมื่อมีการใช้การเคลือบภายใน FBE ที่ระบุและผ่านการรับรองแยกต่างหากเท่านั้น
ส่วนต่อประสานระบบ: สีรองพื้นอีพ็อกซี่และสีอีพ็อกซี่
เอกสารการเคลือบมักจะมีคำศัพท์หลายคำที่เกี่ยวข้องกับอีพอกซี เนื่องจากการเคลือบที่แตกต่างกันและไซต์งานต่างกันต้องใช้วิธีการใช้งานที่แตกต่างกัน
– สีรองพื้นอีพ็อกซี่: ในระบบการเคลือบภายนอกหลายชั้น (เช่น ระบบโพลีโอเลฟินส์) สีรองพื้นอีพ็อกซี่มักถูกอธิบายว่าเป็นสีรองพื้นอีพ็อกซี่เนื่องจากจะยึดระบบไว้กับเหล็กที่พ่นแล้วและทำหน้าที่เป็นเกราะป้องกันการกัดกร่อนหลัก ในสายการผลิตจำนวนมาก FBE ทำหน้าที่เป็นชั้นไพรเมอร์อีพอกซีภายในโครงสร้างระบบทั้งหมด FBE ทนต่อการขัดถูสองชั้น (กำหนดโครงการ): ในกรณีที่ความเสี่ยงต่อความเสียหายระหว่างการติดตั้งเพิ่มขึ้นที่ทางแยก (ทางหลวง ทางน้ำ และบริการที่แออัด) อาจมีการระบุระบบ FBE สองชั้นหรือทนต่อการขัดถูเพื่อให้การป้องกันทางกลเพิ่มเติมนอกเหนือจากการเคลือบ FBE ชั้นเดียวมาตรฐาน ชั้น. สีอีพ็อกซี: ในพื้นที่รอยต่อภาคสนาม โค้งของร้านค้า และการซ่อมแซมเฉพาะจุด ผงฟิวชันที่ใช้ในโรงงานมักจะไม่ถูกนำมาใช้ซ้ำที่ไซต์งาน ในพื้นที่เหล่านี้ วัสดุอีพอกซีที่ใช้ของเหลวมักถูกระบุว่าเป็นสีอีพ็อกซีสำหรับการเคลือบแถบ การเติมพื้นผิว หรือการซ่อมแซม ตามด้วยการทดสอบซ้ำอย่างต่อเนื่องเพื่อปิดการยอมรับ
ประเภทและรุ่นต่างๆ
การเคลือบ FBE มีจำหน่ายในโครงสร้างที่แตกต่างกัน ขึ้นอยู่กับการสัมผัสการกัดกร่อน อุณหภูมิในการทำงาน และความเสี่ยงต่อความเสียหายระหว่างการติดตั้ง
Single Coat FBE: ชั้นเดียวของผงเทอร์โมเซตติงอีพอกซีที่เชื่อมติดกับเหล็กที่เตรียมไว้โดยตรง มันถูกใช้เป็นอุปสรรคหลักในการกัดกร่อนภายนอก โดยมีการควบคุมการจัดการท่อ สภาพร่องลึก และความเสียหายของวัสดุทดแทนอย่างเพียงพอ
RFQ ต้องกำหนดคุณสมบัติของผง, DFT, การเตรียมพื้นผิว, การใช้งานและการบ่ม, การตัดกลับ, การทดสอบความไม่ต่อเนื่อง, ขีดจำกัดการซ่อมแซม และบันทึกการตรวจสอบย้อนกลับ
FBE สองชั้น: โครงสร้างสองชั้นเพิ่มชั้นนอกที่ทนทานต่อการเสียดสีหรือเสริมแรงด้วยกลไกเหนือ FBE หลักที่ควบคุมการกัดกร่อน ใช้ที่ทางแยก ภูมิประเทศที่ขรุขระ การลาก HDD และสถานที่อื่นๆ ที่ชั้นเดียวอาจได้รับความเสียหายทางกลมากขึ้น
FBE สองชั้นไม่ได้ขจัดความจำเป็นในการจัดการอย่างระมัดระวัง ลูกกลิ้งที่เหมาะสม ส่วนรองรับแบบกันกระแทก การเคลือบสนามแม่เหล็กที่เข้ากันได้ และการตรวจสอบหลังการติดตั้ง
ระบบหลายชั้น – 3LPE และ 3LPP: FBE สร้างชั้นควบคุมการกัดกร่อนชั้นแรกในการเคลือบโพลีโอเลฟินส์สามชั้น ชั้นกาวจะเชื่อม FBE เข้ากับชั้นนอกของ PE หรือ PP ในขณะที่โพลิโอเลฟินส์ให้ประสิทธิภาพเชิงกลและกั้นความชื้นเพิ่มเติม
RFQ จะต้องระบุระบบ 3LPE หรือ 3LPP ที่สมบูรณ์ ข้อกำหนดเฉพาะสำหรับแต่ละชั้น ความหนารวม รูปทรงของการตัดกลับ การทดสอบการลอกหรือติด การตรวจสอบความไม่ต่อเนื่อง ระบบการซ่อมแซม และแพ็คเกจการตรวจสอบย้อนกลับ
โดยทั่วไปการยอมรับการเคลือบ FBE จะปิดลงเมื่อผู้ซื้อสามารถ (1) ตรวจสอบได้ว่าระบบการเคลือบและขอบเขตการตรวจสอบตรงกับ RFQ/ITP (2) ติดตามแต่ละความยาวของท่อไปยังล็อตการเคลือบและบันทึกการทดสอบ และ (3) ยืนยันว่าการซ่อมแซมและการทดสอบซ้ำเสร็จสมบูรณ์และบันทึกโดยไม่มีการค้าง
สิ่งที่ส่งมอบโดยทั่วไปได้แก่: บันทึกการควบคุมวัสดุและกระบวนการ: ขั้นตอนการเคลือบและ ITP (อนุมัติโครงการ), บันทึกการตรวจสอบขาเข้า, ใบรับรองล็อต/แบทช์ผงอีพ็อกซี่ (CoA), การตรวจสอบย้อนกลับล็อต, การควบคุมการเก็บรักษา/อายุการเก็บรักษา และพารามิเตอร์กระบวนการในสายการผลิตที่ครอบคลุมการควบคุมการขัดถู, เป้าหมายโปรไฟล์พื้นผิว และหน้าต่างอุณหภูมิอุ่น (180–250  องศา ) ที่ใช้ในการผลิต – หลักฐานของการเตรียมพื้นผิวและการใช้งาน: การตรวจสอบความสะอาด (เช่น Sa 2½ / NACE No. 2 ในกรณีที่ระบุ) การอ่านโปรไฟล์พื้นผิว (เช่น 50–100 μm ในกรณีที่ระบุ) การอ่านค่าอุณหภูมิแบบอุ่นตลอดไปป์ไลน์ และบันทึกการใช้งานที่รองรับความสามารถในการทำซ้ำทั่วทั้งล็อตการผลิตทั้งหมดและที่ส่วนปลาย/โซนตัดกลับ รายงานการตรวจสอบการเคลือบเสร็จสิ้น: ผลลัพธ์ DFT พร้อมการระบุเครื่องมือที่ตรวจสอบย้อนกลับได้และรูปแบบการอ่านที่กำหนดไว้ (ต่ำสุด/เฉลี่ย/สูงสุด เทียบกับช่วงที่ระบุ) บันทึกการทดสอบความไม่ต่อเนื่อง (รถจี๊ป) ที่ระบุเกณฑ์ความเครียดในการทดสอบ ขอบเขตของความครอบคลุม ผลลัพธ์และความต่อเนื่องที่พบ รวมถึงบันทึกการทดสอบ การตรวจสอบสภาพการเคลือบด้วยสายตาและการปฏิบัติตามข้อกำหนดด้านปลาย/ด้านตัดกลับ แพ็คเกจการซ่อมแซมและทดสอบซ้ำ: บันทึกการซ่อมแซมโดยระบุรายละเอียดประเภทข้อบกพร่อง ตำแหน่ง (ตามรหัสท่อและตำแหน่ง) วัสดุ/วิธีการซ่อมแซม การยืนยันการหาย (เมื่อจำเป็น) และผลการทดสอบซ้ำที่จำเป็น (การทดสอบซ้ำที่ไม่ต่อเนื่องและการตรวจสอบ DFT เพิ่มเติม) จนถึงการยอมรับความต่อเนื่องโดยไม่ต้องมีการซ่อมแซมแบบเปิด ไฟล์การตรวจสอบย้อนกลับและการปล่อย: เมทริกซ์การตรวจสอบย้อนกลับที่เชื่อมโยงเครื่องหมายท่อ/ID กับล็อตการเคลือบและล็อตผง หมายเลขรายงานการตรวจสอบ (DFT/ความต่อเนื่อง/การซ่อมแซม) และรายการบรรจุภัณฑ์ สนับสนุนโดยใบรับรองการสอบเทียบของอุปกรณ์ตรวจสอบ (เครื่องวัด DFT เครื่องตรวจจับความไม่ต่อเนื่อง เครื่องมือวัดอุณหภูมิ) และคุณสมบัติที่กำหนดโดยโครงการ/บันทึกในห้องปฏิบัติการเมื่อจำเป็น (เช่น การยึดเกาะ การแยกตัวของแคโทด ผลกระทบ/การเสียดสี)
การสนับสนุนการดำเนินโครงการและการจัดหา
GNEE สนับสนุนการส่งมอบการเคลือบ FBE โดยการจัดขอบเขตขอบเขตการเคลือบให้สอดคล้องกับหลักฐานการยอมรับที่วัดผลได้ เพื่อให้สามารถปิดการตรวจสอบ RFQ การดำเนินการ ITP และการอนุมัติการปล่อยได้ตั้งแต่การส่งครั้งแรก
โดยทั่วไปความครอบคลุมในการดำเนินการจะรวมถึง: การยืนยันขอบเขต: ประเภทของระบบการเคลือบ (FBE แบบเคลือบชั้นเดียว, FBE หรือ FBE แบบเคลือบสองชั้นที่ทนทานต่อการเสียดสีเป็นไพรเมอร์อีพอกซีบน 3LPE/3LPP), หน้าต่าง DFT, เกณฑ์การทดสอบความไม่ต่อเนื่อง (รถจี๊ป), ความยาวในการตัด, ขีดจำกัดการซ่อม และข้อกำหนดในการทดสอบซ้ำตามวิธีการติดตั้งและอินเทอร์เฟซการเชื่อมโยงสนาม การควบคุมล็อตและเอกสาร: การระบุท่อที่เชื่อมโยงกับล็อตการเคลือบและล็อตผง พร้อมการอ่าน DFT บันทึกการทดสอบความไม่ต่อเนื่อง และบันทึกการซ่อมแซม/ทดสอบซ้ำที่จัดตามความยาวหรือล็อตของท่อ และสัมพันธ์กับรายการบรรจุภัณฑ์ การป้องกันการจัดการ: การป้องกันการตัดกลับและมุมเอียง/ปลายถูกกำหนดและใช้เพื่อลดความเสียหายระหว่างการบรรทุก การขนส่ง และการจัดการลาน รักษาสภาพปลายที่สอดคล้องกันสำหรับการเชื่อมภาคสนามและการเคลือบข้อต่อ ไฟล์การเผยแพร่: แพ็คเกจรวมที่รวบรวมบันทึกกระบวนการเคลือบ ผลการตรวจสอบ หลักฐานการสอบเทียบ/คุณสมบัติ (กำหนดโดยโครงการ) การติดต่อในการตรวจสอบย้อนกลับ และเอกสารการจัดส่งไว้ในโครงสร้างที่พร้อมสำหรับการตรวจสอบ เพื่อลดรอบการส่งซ้ำให้เหลือน้อยที่สุด
ใบเสนอราคาฟรี
คำถามที่พบบ่อย (FAQ)
คำถามที่ 1: การเคลือบอีพ็อกซี่แบบฟิวชั่นบอนด์คืออะไร และ “ฟิวชั่น” หมายถึงอะไรในการเคลือบ FBE A1: การเคลือบอีพ็อกซี่แบบฟิวชั่นบอนด์เป็นการเคลือบผงอีพ็อกซี่ที่ใช้กับเหล็กที่ผ่านการอุ่นแล้ว "ฟิวชัน" คือการละลายของผงและการทำให้ผงเปียกบนพื้นผิวร้อนของเหล็ก การไหลจนเกิดเป็นแผ่นฟิล์มต่อเนื่อง และต่อมาก็บ่มจนกลายเป็นสิ่งกีดขวางอีพอกซีแบบเชื่อมขวาง
คำถามที่ 2: การเคลือบ FBE และการเคลือบผง FBE แตกต่างกันหรือไม่ A2: การเคลือบ FBE อธิบายถึงการเคลือบขั้นสุดท้ายบนท่อหรือส่วนประกอบ ในขณะที่การเคลือบผง FBE จะเน้นไปที่วัสดุที่เป็นผงและขั้นตอนการใช้ผงที่ใช้ในการสร้างการเคลือบ
คำถามที่ 3: โดยทั่วไปจะใช้รายการตรวจสอบใดบ้างในการรับการเคลือบ FBE บนท่อเคลือบ A3: โดยทั่วไปการยอมรับจะมุ่งเน้นไปที่การกระจายความหนาของฟิล์มแห้ง (DFT) การทดสอบความไม่ต่อเนื่อง/ความพรุน บันทึกการซ่อมแซมและการทดสอบซ้ำ การตรวจสอบสภาพการตัดกลับ/สิ้นสุด และการตรวจสอบย้อนกลับที่เชื่อมโยง ID ของท่อกับล็อตการเคลือบและบันทึกการตรวจสอบ
คำถามที่ 4: สีรองพื้นอีพ็อกซี่และสีอีพ็อกซี่เหมาะกับโครงการเคลือบท่อที่ระบุ FBE ที่ไหน A4: โดยทั่วไปสีรองพื้นอีพ็อกซี่จะอธิบายถึงสีรองพื้นอีพ็อกซี่ในระบบเคลือบหลายชั้น โดยที่ FBE สามารถทำหน้าที่เป็นสีรองพื้นได้ ในขณะที่สีอีพ็อกซี่มักจะใช้สำหรับการเคลือบข้อต่อสนามหรือการซ่อมแซมเฉพาะจุดโดยที่ไม่มีการเติมผงฟิวชั่นซ้ำที่ไซต์งาน
ป้ายกำกับยอดนิยม: การเคลือบ fbe (fusion Bonded Epoxy) สำหรับท่อ, ผู้จัดจำหน่าย, ปรับแต่ง, ขายส่ง, ราคาถูก, ส่วนลด, รายการราคา, ราคาต่ำ, มีในสต็อก, ตัวอย่างฟรี


